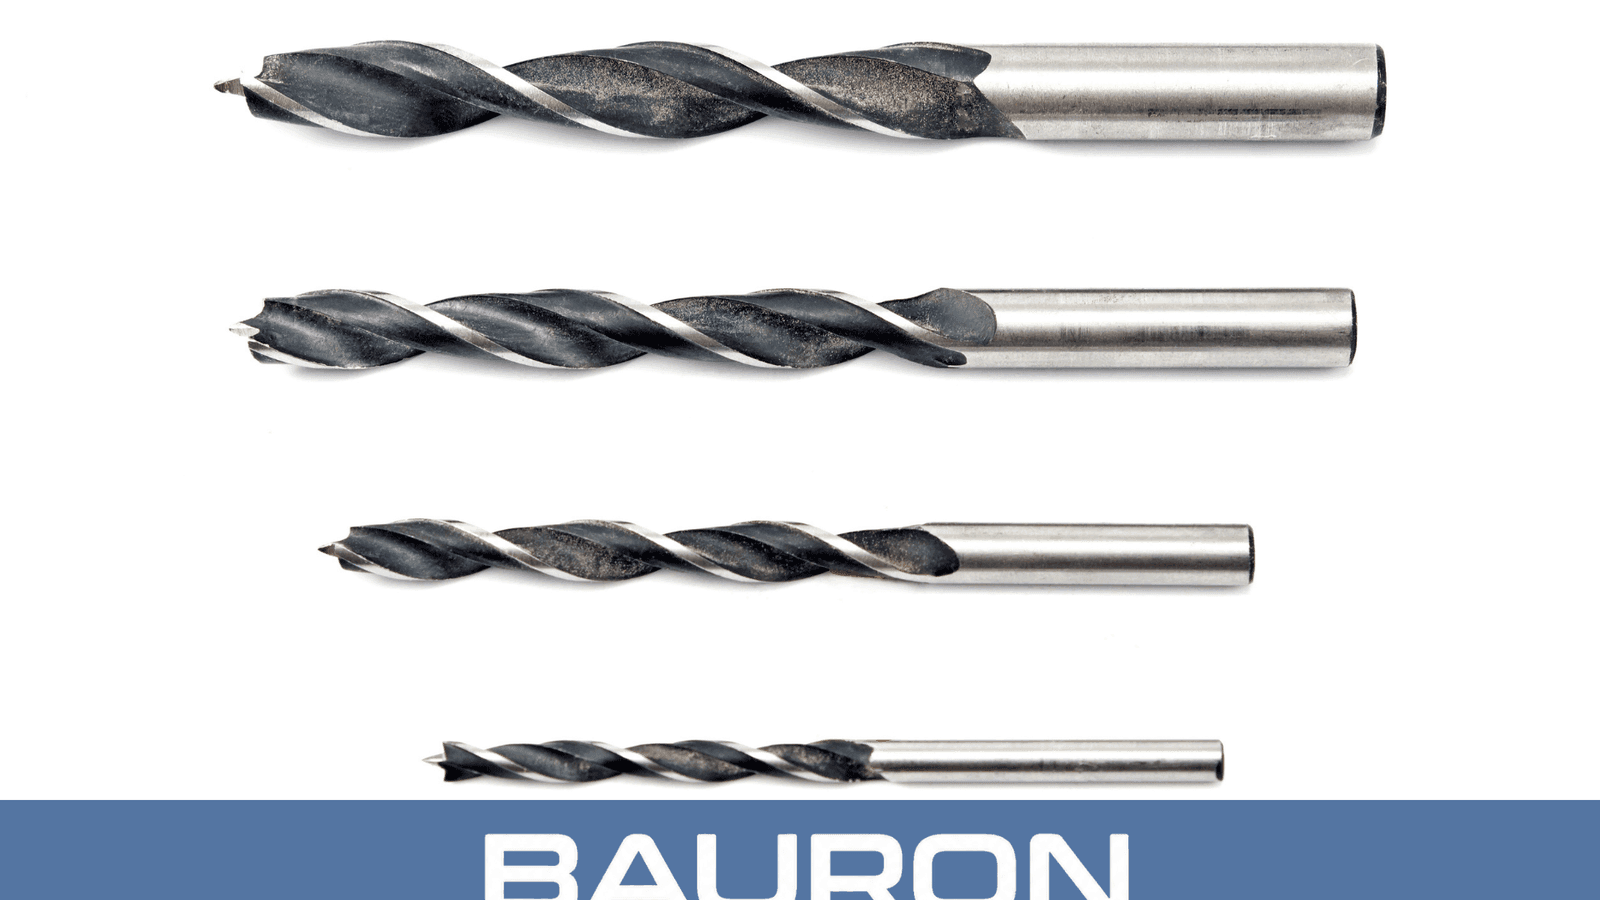
Ingaggio Iniziale
Una punta standard a 118 gradi o a punta frazionata penetra nel materiale per avviare il taglio.


Le punte a lunghezza jobber sono utensili di foratura ampiamente utilizzati. Progettate con una lunghezza di scanalatura tipicamente da 9 a 14 volte il diametro dell'utensile, la punta a lunghezza jobber bilancia lo sbraccio esteso con la rigidità strutturale.
Una punta standard a 118 gradi o a punta frazionata penetra nel materiale per avviare il taglio.
Due taglienti tagliano legno, metallo o plastica mentre l'utensile ruota.
Le scanalature elicoidali trasportano trucioli e detriti verso l'alto e fuori dalla cavità.
L'utensile mantiene una traiettoria rettilinea per produrre un foro pulito e uniforme.

Il rapporto lunghezza-diametro bilancia sbraccio e rigidità per la foratura universale.
Una punta frazionata a 135 gradi aiuta a prevenire lo scivolamento su superfici metalliche lisce.
Gambi rettilinei standard si adattano a trapani elettrici portatili e trapani a colonna.
Anime più spesse rispetto alle punte extra-lunghe minimizzano il rischio di rottura sotto pressione laterale.
Le scanalature elicoidali standard espellono i trucioli attraverso diverse densità di materiale.
L'ampia compatibilità con materiali e macchine supporta un utilizzo universale conveniente.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | Da 1/64" a 1" (dimensioni standard, metriche, a filo e a lettera) |
| Angolo di Punta | 118° (standard) o 135° (punta frazionata) |
| Tipo di Scanalatura | Spirale standard (taglio destrorso) |
| Tipo di Gambo | Cilindrico rettificato |
| Rapporto Lunghezza Scanalature | Approssimativamente da 9x a 14x il diametro della punta |
| Tipo di Operazione | Foratura universale |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| HSS (Acciaio Rapido) | Legno, plastica e acciaio dolce. | Un materiale versatile ed economico per le punte a lunghezza jobber quotidiane. |
| Cobalto (HSS-Co) | Acciaio inossidabile e leghe più dure. | Resiste al calore elevato durante la foratura continua in metalli tenaci. |
| Rivestimento TiN (Nitruro di Titanio) | Produzione ad alto volume e attività ripetitive. | Riduce l'attrito, aumenta la durezza superficiale e prolunga la vita dell'utensile. |
L'HSS supporta lavori generali su legno, plastica e acciaio dolce; l'HSS al cobalto aggiunge resistenza al calore per leghe più dure; e il rivestimento TiN riduce l'attrito nella produzione ripetitiva.
Supportano attività di foratura in cantiere per impiantisti e meccanici.
Forniscono un controllo verticale stabile per la creazione di fori accurati e ripetibili in officina.
Utilizzano punte jobber come utensili universali per la foratura automatizzata ad alta velocità.

Fora fori di passaggio per bulloni e elementi di fissaggio in telai in acciaio dolce e alluminio.
Funziona come punta per uso generale per creare fori puliti in ebanisteria e legname da costruzione.
Fornisce foratura quotidiana per la manutenzione degli impianti e riparazioni automotive.
Fora attraverso acrilici e PVC controllando l'accumulo di calore.
"Lunghezza jobber" si riferisce alla proporzione tra lunghezza della scanalatura e diametro della punta. La scanalatura è generalmente da 9 a 14 volte il diametro, bilanciando la profondità di foratura e la rigidità strutturale.
Un angolo a 118 gradi è adatto per materiali più teneri come legno, plastica e alluminio. Una punta più piatta a 135 gradi, spesso frazionata, penetra meglio nei materiali più duri come l'acciaio inossidabile e aiuta a prevenire lo scivolamento della punta.
Le punte jobber HSS standard possono usurarsi o surriscaldarsi rapidamente nell'acciaio temprato. Le varianti in HSS al cobalto o in carburo integrale resistono meglio al calore generato durante la foratura di leghe tenaci.
I miglioramenti moderni includono trattamenti metallurgici, affilatura microscopica dei taglienti e rivestimenti applicati sotto vuoto come TiN o TiAlN che riducono l'attrito e aumentano la resistenza al calore.
I diametri piccoli generalmente non richiedono un foro pilota, in particolare con una punta frazionata a 135 gradi. Per diametri superiori a circa 3/8 di pollice, un foro pilota riduce la forza di spinta e aiuta a centrare il foro finale.
Bauron fornisce supporto di progettazione e ingegneria per requisiti di utensileria specifici per ogni applicazione. Condividi la geometria, il materiale, le esigenze di rivestimento e la sfida di lavorazione per una revisione tecnica.
Parla con l'ingegneria