Allineamento Manuale
Il quadro di trascinamento si inserisce in un giramaschi in modo che l'operatore possa allineare l'utensile con il foro preforato.


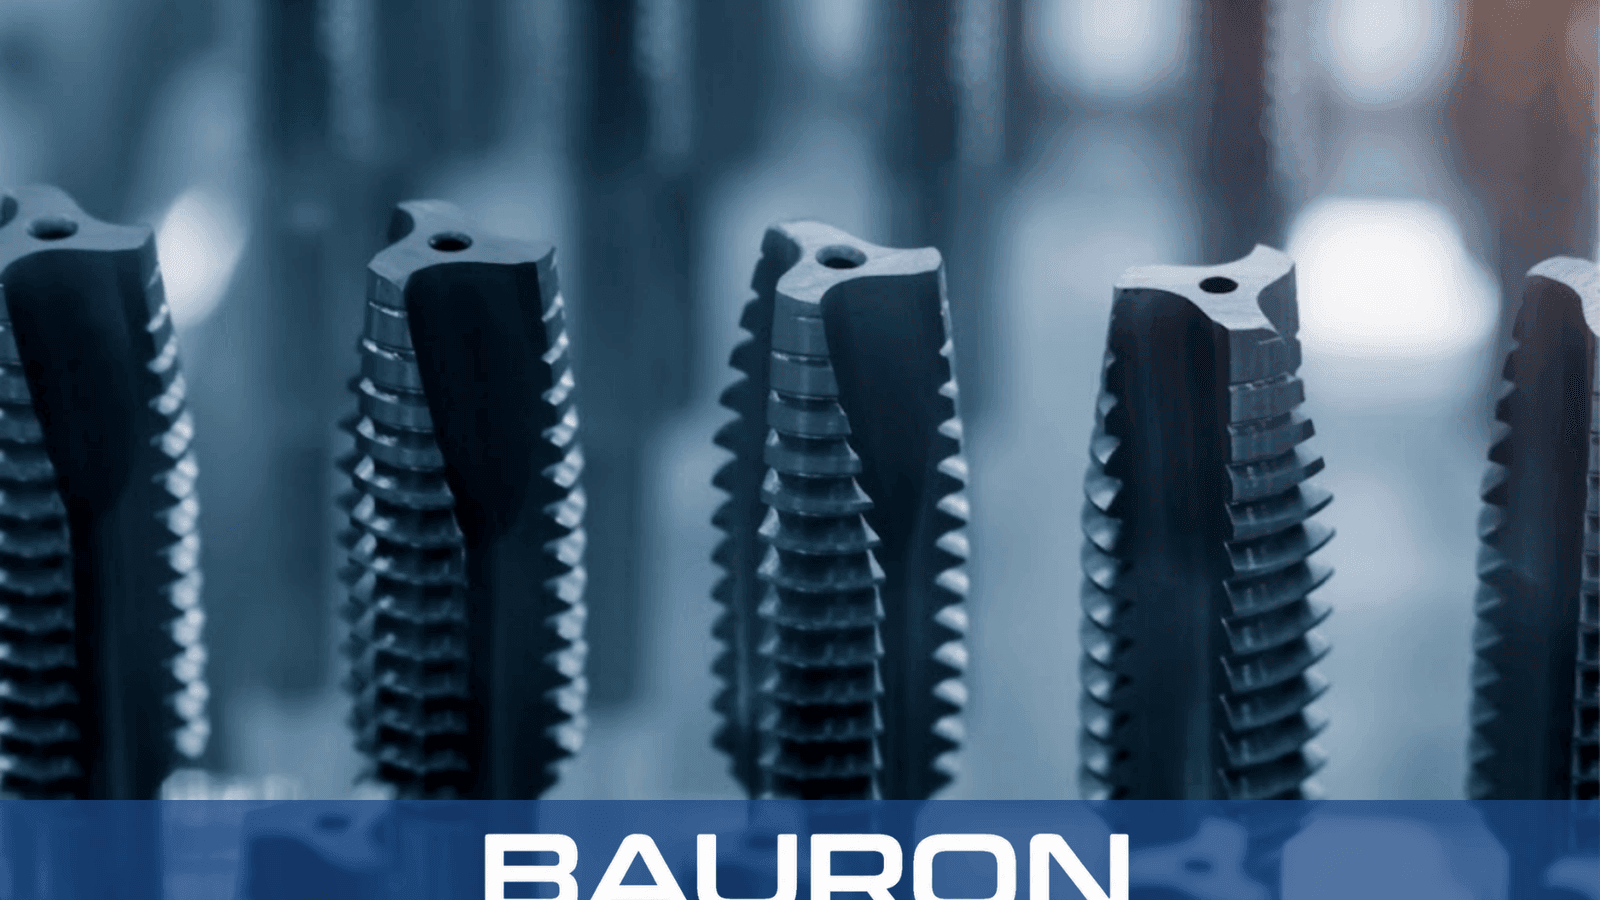
I maschi manuali a scanalatura dritta creano filettature interne con un giramaschi o un mandrino controllato a bassa velocità. Le valli delle scanalature sono parallele al corpo dell'utensile e trattengono i trucioli durante il taglio, pertanto le operazioni manuali utilizzano comunemente l'inversione periodica per rompere e evacuare i trucioli.
Il quadro di trascinamento si inserisce in un giramaschi in modo che l'operatore possa allineare l'utensile con il foro preforato.
I denti smussati d'imbocco tagliano progressivamente il profilo della filettatura mentre il giramaschi o il mandrino ruota.
I trucioli si raccolgono nelle valli delle scanalature diritte e possono richiedere inversione ed evacuazione periodiche.
I denti a pieno diametro dietro lo smusso formano la filettatura interna finita.

L'operazione manuale fornisce un feedback tattile che aiuta l'utente a rispondere all'aumento della resistenza di taglio.
Gli imbocchi conici, intermedi e da fondo supportano l'avvio, la filettatura generale e la finitura di fori ciechi.
L'estremità quadrata si interfaccia con giramaschi corrispondenti e portamaschi idonei.
Gli utensili adeguati all'applicazione possono filettare acciaio dolce, ghisa, bronzo, alluminio e polimeri ad alta densità.
L'anima a scanalatura dritta fornisce rigidità, mentre la corretta dimensione del foro pilota, la lubrificazione e il controllo dei trucioli rimangono importanti.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | #0 fino a 2"+; metrici da M1,6 a M50+ disponibili |
| Tipi di Smusso | Smusso conico, intermedio o da fondo |
| Profili di Filettatura | UNC, UNF, metrici, NPT e passi fini |
| Stile delle Scanalature | Scanalature diritte parallele |
| Tipo di Gambo | Cilindrico liscio con quadro di trascinamento |
| Tolleranza | Opzioni di accoppiamento classe 2B e 6H |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| HSS (Acciaio Rapido) | Acciaio dolce, ottone, alluminio e materie plastiche. | L'affilatura del tagliente, la tenacità e la resistenza agli urti sono adatte alla filettatura manuale controllata. |
| Acciaio al Carbonio | Riparazioni leggere, rifilettatura e metalli teneri. | Un'opzione economica per lavori di manutenzione a basso volume. |
| Lucido / Non Rivestito | Metalli non ferrosi generali e acciaio dolce. | Un tagliente non rivestito preserva la geometria di taglio affilata e evita il costo del rivestimento. |
L'HSS combina affilatura del tagliente e tenacità per la maschiatura manuale generale, l'acciaio al carbonio è adatto per lavori leggeri a basso volume, e gli utensili lucidi non rivestiti mantengono un tagliente affilato per l'uso manuale.
Forniscono il controllo diretto dell'operatore e il feedback durante il taglio della filettatura.
Supportano l'allineamento assiale durante la maschiatura a bassa velocità su un tornio manuale.
Utilizzano un accessorio per maschiatura idoneo o una procedura con mandrino controllato per la filettatura allineata.

Taglia nuove filettature o ripristina profili di filettatura funzionali durante le riparazioni manuali.
Filetta ghisa, ottone e materie plastiche idonee i cui trucioli tendono a spezzarsi in piccoli pezzi.
Supporta entrambi i tipi di foro quando la forma dello smusso e il metodo di evacuazione trucioli sono adatti all'applicazione.
Produce filettature interne a basso volume senza un'attrezzatura dedicata di maschiatura automatizzata.
Per i comuni maschi destrorsi, avanzate di circa mezzo giro o un giro, poi invertite di circa un quarto di giro per rompere il truciolo. Il metodo esatto dipende dal materiale, dalla geometria del maschio, dalla lubrificazione e dalle indicazioni del produttore.
I maschi manuali utilizzano comunemente scanalature diritte e quadri di trascinamento per il controllo manuale. I maschi per macchina utilizzano spesso geometrie a punto elicoidale o scanalatura elicoidale per dirigere i trucioli durante i cicli automatizzati continui.
Possono funzionare in cicli macchina idonei a bassa velocità o controllati, specialmente nei materiali a truciolo corto. La loro ritenzione di trucioli può richiedere una pianificazione del ciclo diversa rispetto ai maschi a punto elicoidale o scanalatura elicoidale.
Utilizzate un fluido da taglio compatibile con il pezzo e il materiale del maschio, a meno che il materiale o il processo non richiedano specificamente la maschiatura a secco. Una corretta lubrificazione può ridurre l'attrito, migliorare la finitura e diminuire il rischio di grippaggio.
Le opzioni personalizzate possono includere passi frazionari, metrici e non standard, classi di accoppiamento, lunghezze di smusso, dimensioni del gambo, materiali e rivestimenti.
Bauron fornisce supporto progettuale e ingegneristico per specifiche di filettatura personalizzate, profili di smusso, geometrie delle scanalature, materiale dell'utensile e rivestimenti. Condividete il tipo di foro, il materiale del pezzo e il metodo operativo per una revisione tecnica.
Parla con l'ingegneria