Passata Sequenziale
L'utensile entra in un foro cieco precedentemente filettato da un maschio conico o intermedio.


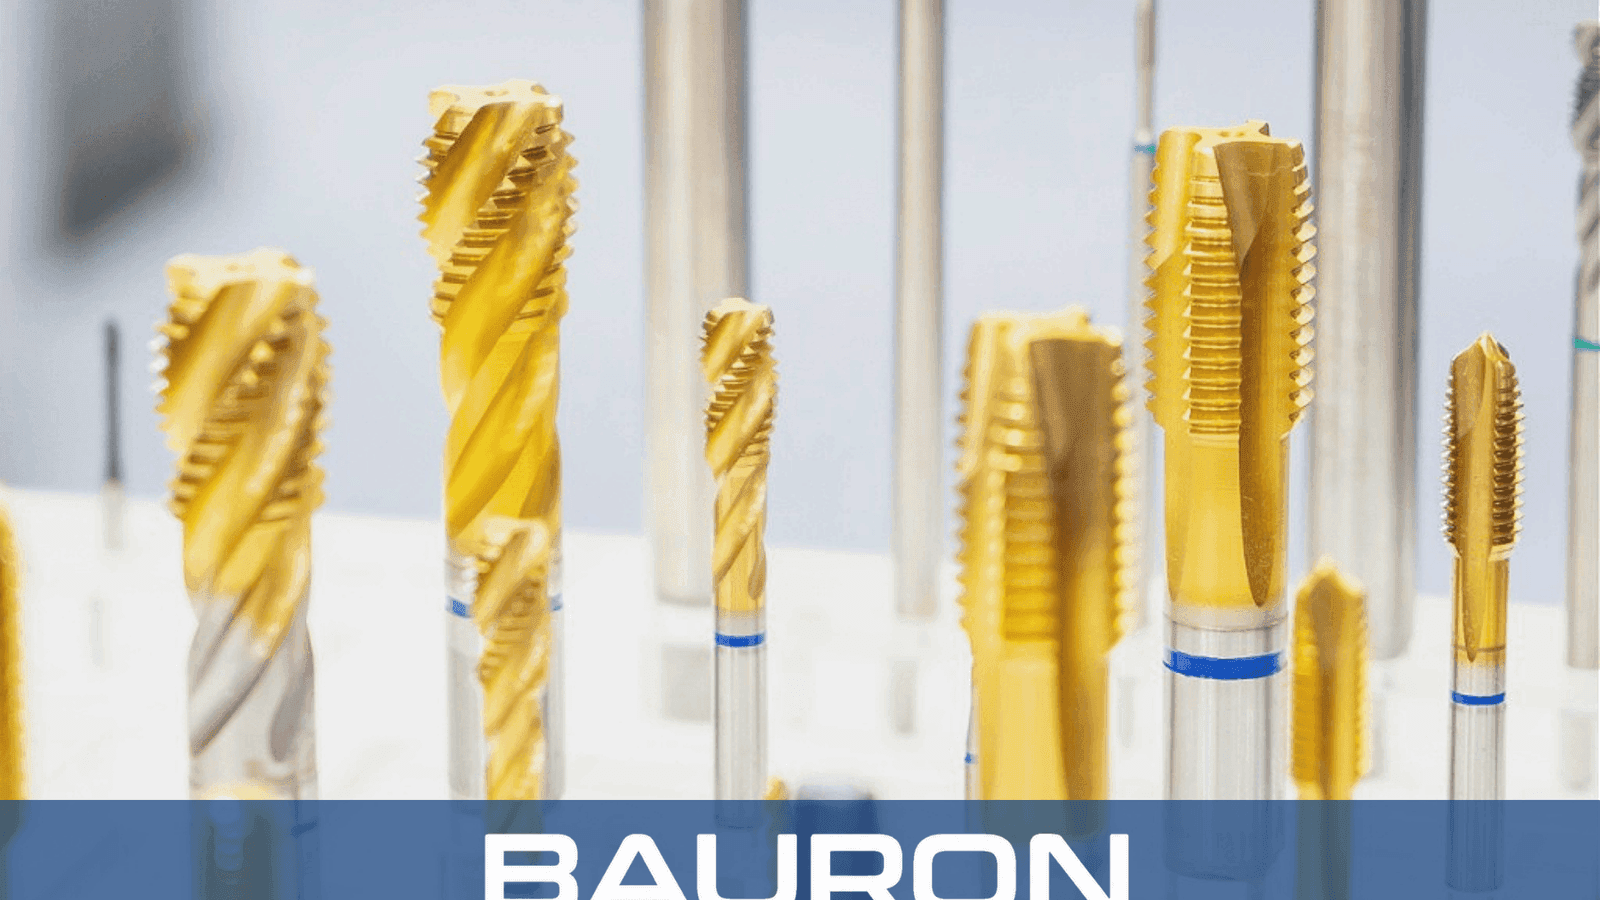
I maschi da fondo sono utensili di finitura per filettature interne. Il loro smusso d'imbocco corto, tipicamente da 1 a 2 filetti, segue una filettatura avviata da un maschio conico o intermedio ed estende il profilo completo della filettatura più vicino al fondo della cavità cieca.
L'utensile entra in un foro cieco precedentemente filettato da un maschio conico o intermedio.
L'imbocco corto ingaggia il materiale residuo non filettato vicino alla base della cavità.
I denti a piena dimensione dietro lo smusso formano creste e radici della filettatura vicino alla profondità disponibile del foro.
La geometria delle scanalature selezionata fornisce spazio per gestire i trucioli residui nella cavità cieca.

L'imbocco corto lascia meno filetti incompleti vicino al fondo del foro cieco rispetto ai maschi intermedi o conici.
Da uno a due filetti smussati consentono il taglio vicino alla profondità disponibile della cavità.
La geometria di taglio rettificata supporta filettature interne pulite quando abbinata all'accoppiamento e al processo richiesti.
L'anima supporta la rigidità torsionale, ma il controllo della profondità rimane necessario per evitare il contatto con il fondo del foro.
I maschi da fondo possono essere abbinati a maschi conici e intermedi corrispondenti in una sequenza completa di filettatura manuale.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | #0 fino a 2"+; metrici da M1,6 a M50+ disponibili |
| Profilo dello Smusso | Da 1 a 2 filetti d'imbocco conici; imbocco da fondo |
| Profili di Filettatura | UNC, UNF, metrici, NPT e filettature speciali |
| Geometria delle Scanalature | Scanalatura dritta, elicoidale o geometria modificata da fondo |
| Tipo di Gambo | Quadro di trascinamento standard o cilindrico liscio |
| Tolleranza | Opzioni di precisione classe GH e H |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| HSS (Acciaio Rapido) | Acciaio dolce, ottone e alluminio. | La tenacità contribuisce a resistere alle scheggiature sotto la coppia più elevata di un imbocco corto. |
| Cobalto (HSS-Co) | Acciaio inossidabile, titanio e leghe dure. | La durezza a caldo migliorata supporta il mantenimento del tagliente sotto attrito e temperature elevate. |
| Rivestimento TiAlN / TiCN | Produzione industriale ad alto volume. | L'attrito ridotto può contribuire a diminuire il grippaggio nel taglio confinato di fori ciechi. |
L'HSS offre tenacità per i materiali generali, il cobalto migliora la durezza a caldo nelle leghe più impegnative, e i rivestimenti TiAlN o TiCN possono ridurre l'attrito e il grippaggio nell'uso produttivo.
Utilizzano cicli di maschiatura rigida e profondità controllata per rifinire le filettature in fori ciechi.
Trattengono il maschio in una torretta o in configurazione con contropunta per la filettatura assiale di fori ciechi.
Forniscono l'ultima passata controllata manualmente in una tradizionale sequenza multi-maschio.

Estende le filettature interne utilizzabili vicino al fondo delle cavità non passanti.
Rifinisce i fori ciechi per bulloni e i passaggi interni dove è richiesta una profondità di filettatura controllata.
Prepara le porte interne cieche che richiedono un sostanziale impegno di filettatura per gli elementi di fissaggio.
Segue la punta per maschiatura e il maschio di avvio in un processo controllato di foro cieco.
Generalmente non è indicato perché l'imbocco da 1 a 2 filetti concentra il carico di avvio e offre una guida limitata. Iniziate con un maschio conico o intermedio a meno che l'utensile e il processo non siano specificamente progettati altrimenti.
Una sequenza tipica utilizza una punta per maschiatura di dimensione corretta, un maschio conico o intermedio per stabilire la filettatura e un maschio da fondo per estendere i filetti a profilo completo più vicino al fondo della cavità.
Utilizzate un controllo accurato della profondità del foro e della maschiatura, garantite lo spazio per i trucioli, applicate un fluido da taglio idoneo, evacuate i trucioli secondo necessità e non forzate il maschio contro il fondo del foro.
Le scanalature elicoidali trascinano i trucioli verso l'ingresso del foro e sono comunemente selezionate per fori ciechi in materiali a truciolo lungo. Le scanalature diritte trattengono i trucioli nelle loro valli e possono richiedere un'evacuazione più frequente.
I progetti specifici per l'applicazione possono includere passi personalizzati, smussi d'imbocco, geometria delle scanalature, dimensioni del gambo, adduzione di refrigerante e rivestimenti.
Bauron fornisce supporto progettuale e ingegneristico per geometrie di filettatura personalizzate, smussi d'imbocco, forme delle scanalature, configurazioni del gambo e rivestimenti specifici per l'applicazione. Condividete la profondità del foro cieco, il materiale del pezzo e le condizioni di processo per una revisione tecnica.
Parla con l'ingegneria