Sollevamento Elicoidale
Le scanalature angolate dirigono i trucioli continui verso l'alto mentre il maschio ruota e avanza.


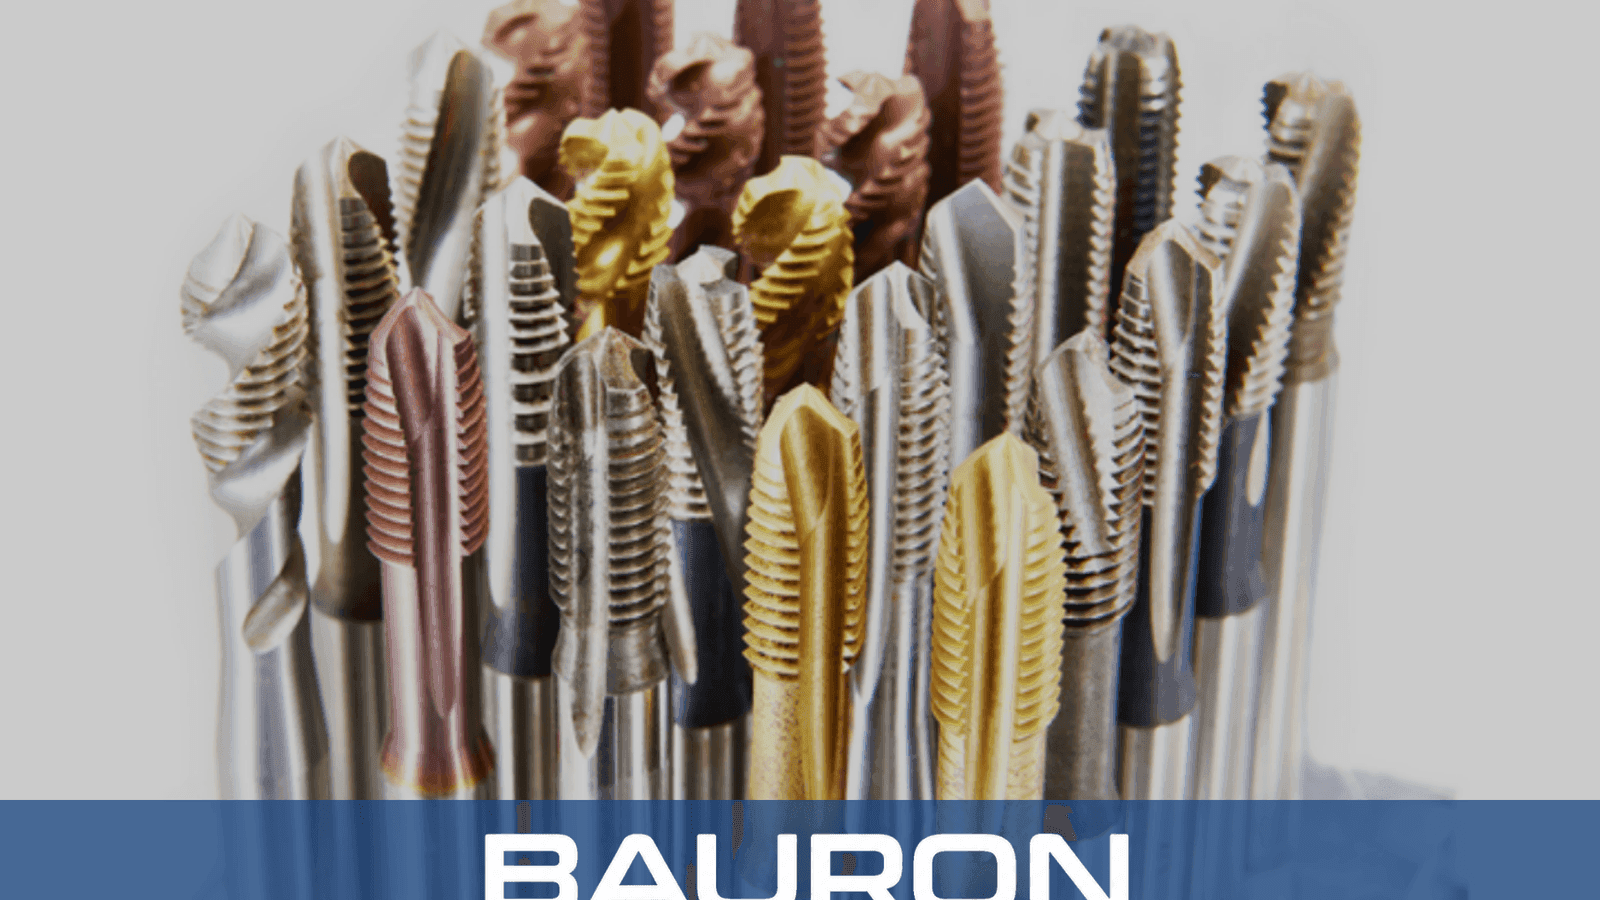
I maschi a scanalatura elicoidale sono utensili per il taglio di filettature interne progettati principalmente per fori ciechi. Le loro scanalature elicoidali continue tagliano il materiale e trasportano i trucioli verso l'ingresso del foro anziché spingerli avanti nella cavità.
Le scanalature angolate dirigono i trucioli continui verso l'alto mentre il maschio ruota e avanza.
I trucioli viaggiano verso l'ingresso anziché accumularsi sul fondo del foro cieco.
I taglienti elicoidali affettano i materiali duttili formando il profilo della filettatura interna.
La rimozione dei trucioli dalla cavità preserva lo spazio sotto il maschio per una profondità di filettatura controllata.

Le scanalature elicoidali trascinano i trucioli fuori dai fori ciechi e possono ridurre la compressione sul fondo della cavità.
Le forme elicoidali specifiche per l'applicazione supportano cicli di maschiatura automatizzata controllati.
I taglienti elicoidali possono produrre superfici di filettatura pulite quando la geometria e le condizioni di taglio corrispondono al materiale.
La selezione dell'elica bilancia il trasporto trucioli, la resistenza del tagliente e lo spazio delle scanalature per il materiale del pezzo.
Gli smussi modificati da fondo e intermedi forniscono diversi bilanciamenti tra guida di avvio e portata della filettatura nel foro cieco.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | #0 fino a 2"+; metrici da M1,6 a M50+ disponibili |
| Angolo di Elica | Elica lenta da 15° fino a elica rapida oltre 45° |
| Profilo dello Smusso | Da fondo modificato, da 2 a 3 filetti; o smusso intermedio, da 3 a 5 filetti |
| Profili di Filettatura | UNC, UNF, metrici, NPT e profili di passo personalizzati |
| Tipo di Gambo | Quadro di trascinamento standard o cilindrico liscio |
| Tolleranza | Opzioni di precisione classe GH e H |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| HSS-E (Cobalto) | Acciaio inossidabile, acciaio legato e titanio. | La durezza a caldo contribuisce a mantenere il tagliente nei materiali tenaci e duttili. |
| Metallo Duro Integrale | Materiali ad alta durezza e configurazioni produttive stabili. | La rigidità e la resistenza all'usura supportano la maschiatura a macchina ad alta velocità quando l'allineamento è controllato. |
| Rivestimento TiAlN / CrN | Acciaio inossidabile, applicazioni selezionate in alluminio e processi a secco o con lubrificazione limitata. | L'attrito ridotto può diminuire l'accumulo di materiale, in base alla compatibilità rivestimento-pezzo. |
L'HSS-E al cobalto combina tenacità e durezza a caldo, il metallo duro integrale aggiunge rigidità e resistenza all'usura nelle configurazioni stabili, e i rivestimenti TiAlN o CrN possono ridurre l'attrito quando abbinati al materiale del pezzo.
Utilizzano cicli di maschiatura rigida ed evacuazione trucioli controllata per filettature in fori ciechi.
Montano i maschi in torrette con utensili motorizzati o assiali per filettare fori ciechi in pezzi torniti.
Forniscono un movimento avanti-indietro ripetibile in attrezzature di produzione dedicate.

Taglia filettature interne in fori non passanti dirigendo i trucioli verso l'ingresso.
Gestisce materiali come acciaio inossidabile, alluminio e acciaio strutturale che possono formare trucioli continui.
La geometria adeguata all'applicazione può attraversare fori trasversali o sedi per linguette in cavità cieche con ridotta congestione di trucioli.
Si integra con cicli di maschiatura rigida a macchina dove velocità, avanzamento, refrigerante e inversione sono controllati.
Scegliete la geometria a scanalatura elicoidale per i fori ciechi perché trascina i trucioli verso l'ingresso. I maschi a punto elicoidale spingono i trucioli in avanti e sono generalmente destinati ai fori passanti.
Angoli di elica più elevati intorno a 40°-45° possono favorire l'evacuazione di trucioli lunghi da materiali duttili più morbidi. Angoli più bassi intorno a 15°-30° forniscono un tagliente più robusto per materiali più tenaci. Confermate la selezione rispetto alla lega e al processo specifici.
L'uso manuale è possibile in alcuni casi ma è generalmente meno adatto rispetto al controllo a macchina perché le scanalature profonde riducono la sezione dell'anima e l'allineamento manuale può introdurre carichi laterali.
Le cause possibili includono capacità insufficiente delle scanalature, angolo di elica inadeguato, lubrificazione o adduzione di refrigerante insufficienti, foro pilota sottodimensionato, profondità eccessiva o congestione di trucioli.
Le opzioni specifiche per l'applicazione possono includere angoli di elica personalizzati, passi, smussi, canali per refrigerante passante, dimensioni del gambo, substrati e rivestimenti.
Bauron fornisce supporto progettuale e ingegneristico per geometrie di filettatura personalizzate, angolo di elica, capacità delle scanalature, adduzione di refrigerante, selezione del substrato e del rivestimento. Condividete le dimensioni del foro cieco, il materiale del pezzo e i requisiti del ciclo per una revisione tecnica.
Parla con l'ingegneria