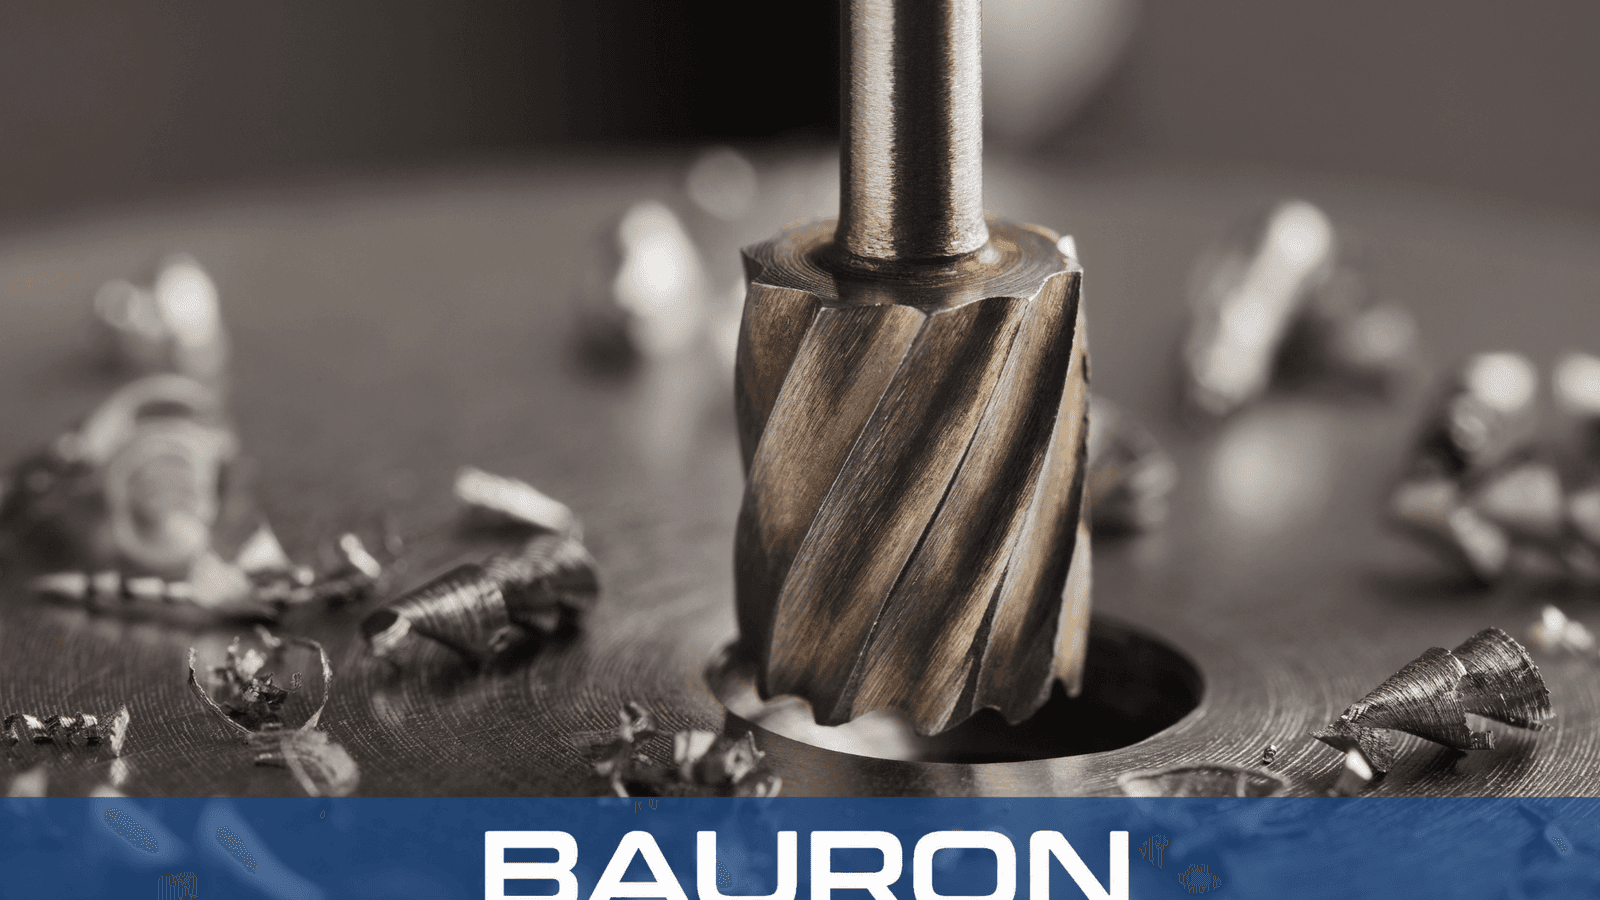
Azione di Taglio Elicoidale
I margini di taglio angolati impegnano la parete del foro progressivamente per supportare la rotondità e ridurre le vibrazioni quando le condizioni di taglio sono adeguate.


L'alesatore a scanalatura elicoidale è un utensile di finitura fori di precisione le cui scanalature sono inclinate rispetto all'asse dell'utensile. I taglienti elicoidali esercitano un'azione di taglio progressiva e possono attraversare sedi per chiavette, fori trasversali e altre interruzioni interne con minor tendenza all'aggancio rispetto alle scanalature diritte.
I margini di taglio angolati impegnano la parete del foro progressivamente per supportare la rotondità e ridurre le vibrazioni quando le condizioni di taglio sono adeguate.
Le scanalature elicoidali attraversano sedi per chiavette, porte per olio trasversali e scanalature assiali, riducendo l'aggancio dei taglienti.
Le scanalature elicoidali sinistre spingono i trucioli in avanti nei fori passanti, mentre le scanalature elicoidali destre richiamano i trucioli indietro dai fori ciechi.
I margini cilindrici rettificati dimensionano e rifiniscono la parete del foro mentre i taglienti asportano il sovrametallo residuo.

La geometria elicoidale distribuisce la pressione di taglio per contribuire a limitare vibrazioni e oscillazioni.
Utensili selezionati per l'applicazione possono raggiungere finiture superficiali di Ra 0,4–0,8 μm supportando la rotondità e la rettilineità del foro.
Le scanalature angolate attraversano sedi per chiavette e fori trasversali, riducendo l'aggancio, il danneggiamento dei taglienti e le rigature.
Le scanalature elicoidali dirigono i trucioli lontano dalla zona di taglio attiva per contribuire a proteggere la parete del foro finito.
Substrati in metallo duro integrale rettificato o HSS-Co offrono durata dei taglienti per l'alesatura di produzione.
| Specifica | Gamma / Dettagli |
|---|---|
| Gamma di Diametri | Da 0,040" a 1-1/2"+; disponibili anche da 1,0 mm a 38 mm+ in misure metriche |
| Stili di Elica delle Scanalature | Elica sinistra per fori passanti o elica destra per fori ciechi |
| Classe di Tolleranza | H7, H8 o limiti personalizzati +0,0001" / -0,0000" |
| Numero di Scanalature | 3, 4, 6 o 8 scanalature elicoidali, in base al diametro del foro |
| Stili di Codolo | Cilindrico diritto, cono Morse o codolo rinforzato CNC |
| Tipo di Operazione | Dimensionamento di precisione dei fori, finitura e alesatura di fori interrotti |
| Materiale / Rivestimento | Ideale per | Vantaggio principale |
|---|---|---|
| Metallo Duro Integrale | Acciaio inossidabile, titanio, acciai temprati e ghisa. | L'elevata rigidità limita la flessione e supporta un preciso controllo diametrale in configurazioni stabili. |
| HSS-Co (Cobalto) | Lavori a medio volume, tagli interrotti e acciaio duttile. | La tenacità agli urti contribuisce a ridurre le scheggiature dei taglienti durante le passate interrotte. |
| Rivestimento TiAlN / AlTiN | Acciai legati, acciaio inossidabile e leghe per alte temperature. | La durezza termica protegge i taglienti dal calore e dall'usura abrasiva. |
| Rivestimento DLC / ZrN | Leghe di alluminio, rame, ottone e plastiche non ferrose. | Le superfici a basso attrito contribuiscono a ridurre il grippaggio e il tagliente di riporto. |
Il metallo duro integrale privilegia rigidità e resistenza all'usura, l'HSS-Co aggiunge tenacità per i tagli interrotti, e i rivestimenti elencati affrontano calore, abrasione, attrito o adesione del materiale quando abbinati al pezzo in lavorazione.
Supportano routine automatizzate di finitura fori di precisione su macchine a 3, 4 e 5 assi.
Utilizzano stazioni utensili motorizzate o fisse per l'alesatura assiale di piccoli componenti torniti.
Forniscono configurazioni controllate per il dimensionamento di fori in attrezzeria, maschere e stampi.

Alesa fori con porte per olio trasversali, sedi per chiavette e canali interni intersecanti.
Finisce fori per spine di centraggio, sedi per cuscinetti e fori per valvole secondo tolleranze specificate.
Finisce fori in blocchi valvola idraulici dove il controllo dei trucioli e la geometria del foro sono importanti.
Prepara fori di montaggio per boccole strutturali e attuatori.
Le scanalature elicoidali impegnano il taglio progressivamente e attraversano fori trasversali, sedi per chiavette e tagli interrotti con minor tendenza all'aggancio, supportando la rotondità e la finitura del foro.
Scegliere un'elica sinistra con taglio destro per i fori passanti per spingere i trucioli in avanti. Scegliere un'elica destra per i fori ciechi per richiamare i trucioli verso l'ingresso.
Una linea guida iniziale è circa il 2%–3% del diametro del foro, ad esempio 0,010"–0,015" su un foro da 0,500". Il sovrametallo finale deve essere validato in base al materiale, al diametro e alla configurazione.
Utensili in metallo duro integrale a grana fine con rivestimenti TiAlN o AlTiN possono essere specificati per acciai pre-temprati e leghe di nichel nella gamma dichiarata di 55–60 HRC, in base al pezzo e al processo.
Le opzioni personalizzate possono includere diametri non standard, angoli di elica, smussi di ingresso, codoli a lunghezza estesa e rivestimenti antiusura basati su disegni di produzione.
Bauron fornisce supporto progettuale e ingegneristico per geometrie personalizzate, direzione dell'elica, configurazione delle scanalature, substrato e selezione del rivestimento. Condividi le dimensioni del foro, le interruzioni, il materiale del pezzo e i requisiti di finitura per una valutazione.
Parla con l'ingegneria